La production de divers tissus haut de gamme atteint 7 millions de mètres par an, y compris une large gamme de nouveaux produits à la mode et des articles exquis, avec une large couverture de motifs de couleurs.

Langue
Colorants synthétiques dans les tissus tissés : guide de l'acheteur sur les classes et la solidité
2026-10-23
Une commande de 12 000 mètres de velours côtelé de coton 14 fils a été approuvée lors d'une immersion en laboratoire en mars et rejetée en mai. La teinte correspondait ; la solidité ne l'a pas fait. La teinturerie était passée d'une méthode en cuve à une méthode réactive pour fixer une date de livraison, et le bon de commande n'avait jamais indiqué de classe de teinture.
Les décisions concernant les teintures synthétiques sont prises bien avant que le tissu n'atteigne la table de découpe, et elles sont généralement prises par des personnes qui ne seront pas dans la pièce lorsque votre client effectuera un lavage à la vaisselle ou un lavage à 40 degrés. Ce qui suit est ce dont les acheteurs de coton tissé, de mélanges cellulosiques et de tissus enduits ont besoin sur papier avant la prochaine commande groupée : les familles de colorants qui comptent, comment le choix des fibres les contraint, comment lire un bain de laboratoire, quelles valeurs de solidité exiger et où la teinture en vrac se passe réellement mal.
Colorants synthétiques : une définition qui survit à un audit d'usine
Un colorant synthétique est un colorant synthétisé dans une usine chimique à partir d'intermédiaires pétrochimiques ou de goudron de houille. Dans le commerce, il est nommé par un numéro d'index de couleur (CI) qui fixe sa famille chimique et la méthode utilisée pour l'appliquer.
La Mauveine, produite par William Perkin en 1856, fut le premier exemple à succès commercial et, en deux générations, elle supplanta l'indigo naturel, la garance et la cochenille du commerce textile européen. La chimie des azotés, des anthraquinones et des phtalocyanines a suivi, et le système CI a été construit précisément pour qu'une usine dans un pays et une marque dans un autre puissent discuter du nom de la même molécule.
Définition pratique : un colorant synthétique est un colorant organique fabriqué à partir d'intermédiaires pétrochimiques ou de goudron de houille, spécifié par numéro CI, classe de colorant et méthode d'application. Deux rouleaux de marine identique peuvent porter des numéros CI différents, une solidité différente et une charge d'effluent complètement différente.
« Marine » est une couleur, pas une spécification. Cette marine peut être une teinture réactive sur du coton, une teinture en cuve sur le même coton, une teinture au soufre sur un sergé de vêtement de travail ou un pigment retenu à la surface d'un tissu enduit. Dans une boîte à lumière, ils sont impossibles à distinguer. Lors d'un test de lavage, d'une tache d'eau de Javel ou d'un essai de stockage de deux ans, ils ne se comportent pas de la même manière. Un acheteur qui écrit uniquement « marine, résistance au lavage 4-5 » a confié le choix de la chimie à l'usine. La logique de correspondance fibre-colorant qui sous-tend ce choix est exposée dans ce guide pour faire correspondre les types de colorants aux fibres .
Six classes de colorants couvrent la plupart des commandes tissées, et chacune échoue différemment
Six familles de colorants assurent la quasi-totalité de la production de vêtements tissés et de textiles d'intérieur, et le plafond de solidité fixé par chacune d'elles est l'élément le plus utile à comparer lorsque les cotations arrivent à des prix différents.
| Classe de teinture | Fibres principales | Plafond de solidité | Où ça mord |
| Réactif | Coton, viscose, modal, tencel, lin | Lavage 4-5, léger 4-5 | Fixation autour de 60 à 70 pour cent ; 40-100 g/L de sel ; le turquoise et plusieurs bleus s'estompent en premier |
| TVA | Coton, lin, denim | Lavage 4-5, léger 6-7 | Coût chimique le plus élevé ; étape de réduction ; gamme limitée de nuances vives |
| Direct | Coton, viscose | Lavage 2-3 non fixés, 4 fixes | Le fixateur cationique change de teinte ; faible frottement humide |
| Soufre | Coton, denim, vêtements de travail | Lavage 4-5, léger 3-4 | Effluent sulfuré ; sombre uniquement ; nuances tendres sur des fils fins |
| Disperser | Polyester, acétate, nylon | Lavage 4, léger 5-6 | Migration thermique ; tache le côté coton d'un mélange |
| Acide | Laine, nylon, soie | Lavage 4, léger 4-5 | Aucune affinité pour la cellulose ; les types à complexes métalliques ajoutent une charge d'effluents |
Une offre 15 % moins chère apparaît généralement dans la quatrième colonne et non dans l'ombre.
Les systèmes de pigments et de liants se situent juste en dehors de cette liste et sont importants pour les tissus enduits, où la couleur est un film de surface plutôt qu'une fibre qui a absorbé le colorant. C'est une discussion différente avec un comportement différent en matière d'abrasion et de crocking.
Faire correspondre la classe de colorant à la fibre définit le plafond de solidité
Le mélange de fibres commandé, et non la carte de couleurs, décide quelle classe de colorant est disponible, et la classe disponible fixe un plafond qu'aucune recette de finition ne peut soulever.
- Coton et lin : réactif est la valeur par défaut ; La cuve est spécifiée pour les vêtements de travail, le lavage industriel et les lunettes de soleil qui doivent survivre à l'eau de Javel.
- Viscose, modal et tencel : les colorants réactifs se fixent bien, mais la fibre est sensible aux alcalis, donc le dosage caustique et le temps de dosage contrôlent la perte de résistance et la fibrillation de surface.
- Polyester et poly-coton : dispersés sur le polyester, réactifs sur le coton ; dans un seul bain, le colorant dispersé peut tacher le côté coton et la chaleur pendant le stockage peut ramener le colorant à la surface.
- Laine et mélanges de laine : teintures acides ou à complexes métalliques, souvent en deux étapes parallèlement au composant cellulosique.
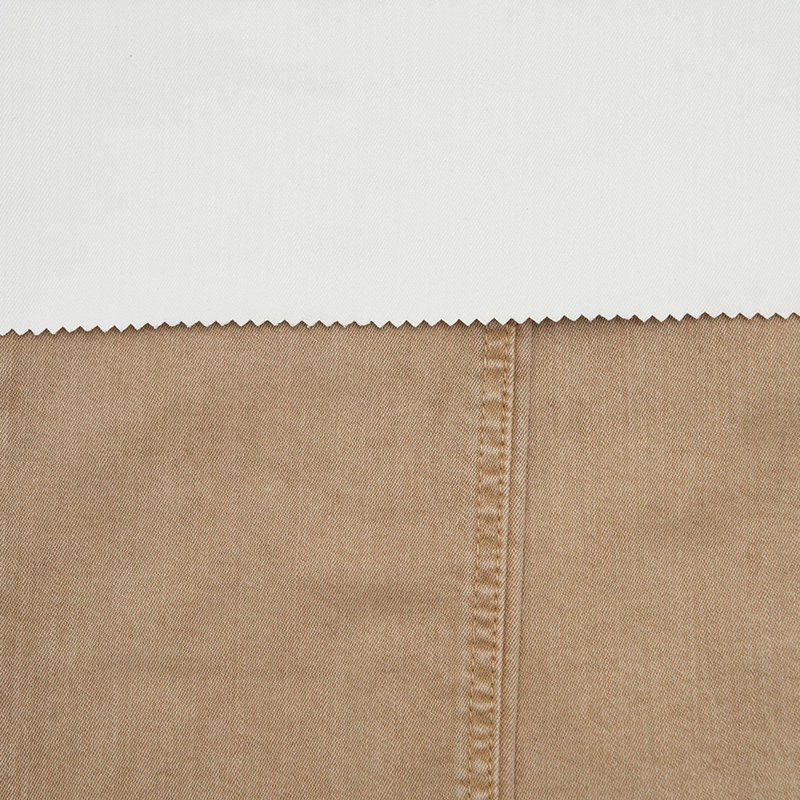 Tissu teint en sergé de coton et Tencel avec étirement Ce sergé extensible en coton et Tencel combine un toucher doux et respirant avec durabilité et drapé, ce qui le rend idéal pour les vêtements décontractés, de travail et de mode. Voir le produit →
Une couleur peut être assortie à presque tous les supports. Une norme de solidité ne le peut pas.
C'est pourquoi une usine qui teint magnifiquement du pur coton peut encore avoir des difficultés avec un sergé coton-tencel : la même chimie réactive se comporte différemment lorsqu'un tiers de la fibre est de la cellulose régénérée, et la séquence de rinçage doit changer en conséquence.
Les trempages en laboratoire confirment la couleur, pas le comportement de production
Une immersion en laboratoire est un accord de couleur, pas un accord de performance, alors considérez l'approbation comme la première des quatre étapes plutôt que comme la fin de la conversation.
- Corrigez d'abord la norme. Nommez les méthodes de test avant le premier trempage : ISO 105-C06 pour le lavage, ISO 105-X12 pour le frottement, ISO 105-B02 pour la lumière, avec l'illuminant (généralement D65) et une tolérance de teinte de delta E 1,0 ou mieux sur CMC 2:1.
- Approuver le trempage sur le support réel. Un creux frappé sur le grège de quelqu'un d'autre ne prouve pas grand-chose ; la préparation de votre propre tissu, son pH et son pouvoir absorbant font partie du résultat.
- Exécutez un projet pilote de 50 à 100 mètres sur un équipement de production, puis mesurez l'ombre aux deux lisières et au centre, ainsi qu'en tête et en queue de la piste. C’est là que le listing et le suivi apparaissent pour la première fois.
- Conservez les premiers échantillons en vrac et testez à nouveau la solidité. La couleur mesurée sur les 10 premiers mètres ne constitue pas un résultat global, et aucun chiffre de solidité n'est non plus cité à partir de l'immersion en laboratoire.
Le métamérisme est l'échec silencieux. Deux échantillons peuvent correspondre sous D65 et se séparer sous la lumière fluorescente chaude d'un atelier. Demandez toujours quels illuminants ont été vérifiés et demandez à voir les lectures, pas le résumé.
Numéros de solidité qui valent la peine d'être écrits dans la spécification
Quatre valeurs mesurées détectent la plupart des litiges concernant le volume : la solidité au lavage, la solidité au frottement, la solidité à la lumière et la tolérance de teinte entre le trempage et le volume.
4-5 Lavage, ISO 105-C06
4/3 Frottement, sec / humide
4-5 Lumière, ISO 105-B02
1.0 Delta E, CMC 2:1
Les teintes profondes sont le point d’échec habituel. Le frottement humide tombe lorsque des résidus de colorant et d'assouplissant non fixés reposent sur la surface, et un savonnage minutieux après la teinture permet souvent d'acheter un demi-point. La solidité à la lumière est le chiffre le plus souvent cité dans la fiche technique générique d'un fournisseur ; demandez le résultat sur votre couleur, dans votre profondeur, mesuré par un laboratoire agréé, et mesuré après un lavage domestique plutôt que sur l'échantillon fraichement teint.
Où la teinture en vrac se passe mal et à quoi cela ressemble
La plupart des défauts de teinte et de solidité sont des défauts de machine et de processus plutôt que des défauts chimiques, et ils apparaissent aux six mêmes endroits.
- Effet de queue ou de fin : la tête et la queue d'un gabarit ou d'un faisceau sont teints à des vitesses différentes à mesure que le bain s'épuise, laissant un gradient mesurable sur la longueur.
- Listage : une différence de teinte entre la lisière et le centre, généralement due à une pression de rembourrage inégale, à une tension de trame ou à un séchage sur toute la largeur.
- Migration thermique : le colorant dispersé sur le polyester se déplace vers la surface pendant le stockage ou le pressage, produisant un échec de craquelage des semaines après que les marchandises ont passé l'inspection.
- Coloration croisée : lors d'un traitement poly-coton en un bain, le colorant dispersé qui devrait rester sur le polyester se dépose sur le coton et ternit la teinte.
- Bronzage et matité de la surface : une réduction excessive, ou une surdose de post-traitement cationique, modifie la surface de sorte que la couleur est plus foncée et plus grise que le trempage.
- Fixation inégale : un dosage inégal d'alcali ou un temps de traitement incohérent laisse une partie du lot sous-fixée et une partie trop ombrée.
 Gamme de tissus en coton préparé pour la teinture Une gamme de sept tissus en coton PFD pour la teinture en pièce, destinée aux marques à vente rapide et aux lignes de commerce électronique nécessitant des cycles de production plus courts. Voir le produit →
Plusieurs d'entre eux commencent avant le récipient de teinture. Le grège avec un pouvoir absorbant variable, un encollage résiduel ou un pH en dehors de 6 à 7 produira un résultat de stries qu'aucune recette de teinture ne peut sauver, c'est pourquoi il existe des programmes de préparation à la teinture.
Coût, effluents et question de durabilité
La méthode de teinture conforme la moins chère est normalement celle qui fixe le plus de colorant, et non celle dont la facture chimique est la plus basse.
La teinture réactive fixe généralement 60 à 70 pour cent du colorant sur la fibre ; le reste s'hydrolyse et part dans les eaux de lavage, ainsi que 40 à 100 g/L de sel dans les voies d'échappement. La teinture en cuve coûte plus cher au kilo mais atteint une solidité plus élevée et ne nécessite pas de sel. Les colorants au soufre sont peu coûteux et rapides au lavage, mais contiennent une charge de sulfure qui nécessite un traitement dédié. Les listes de substances restreintes, qu'il s'agisse de l'annexe XVII de REACH, de la propre liste d'une marque ou de la liste de restrictions de fabrication ZDHC, poussent de plus en plus les acheteurs vers des voies à forte fixation et à faible teneur en sel pour la même raison : moins de chimie entrante, moins de chimie sortante.
Coût unitaire le plus bas
Voies directes ou soufrées, cycles de rinçage plus courts, moins de savonnage. L'économie apparaît sur la facture et à nouveau sous forme de réclamation lors du test de frottement humide ou de solidité à la lumière.
Risque total le plus faible
Voies réactives ou en cuve à haute fixation, savonnage complet, traitement des effluents documenté. Un coût chimique plus élevé, moins de retouches et une histoire de solidité que vous pouvez transmettre à un client.
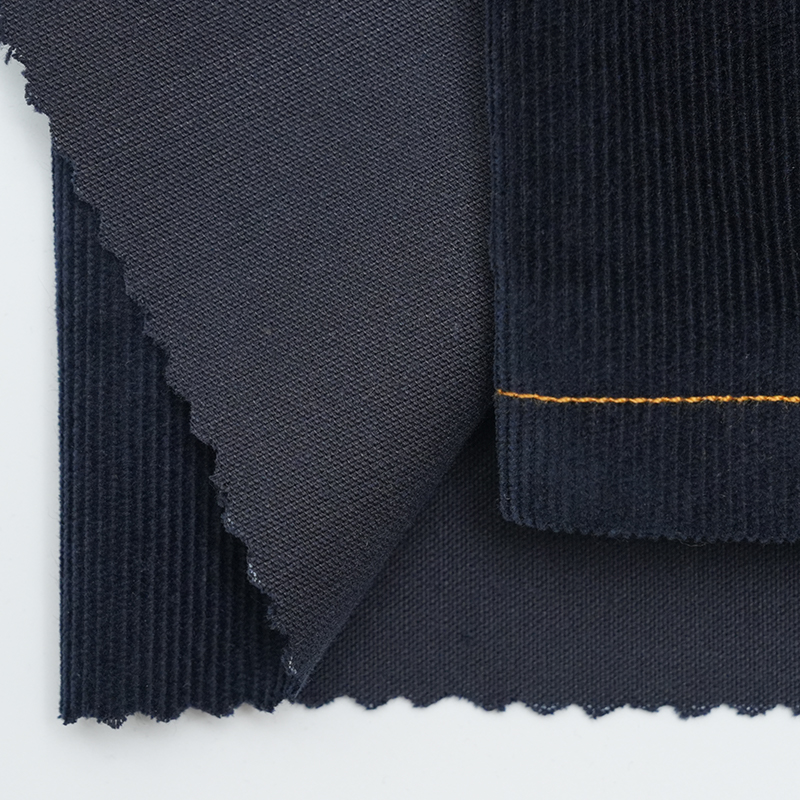 Tissu teint en velours côtelé de coton recyclé GRS Un velours côtelé de coton extensible avec du contenu recyclé, offrant une sensation et une durabilité substantielles pour des applications de mode durable. Voir le produit →
Le contenu recyclé complique encore davantage la situation : les fibres de coton recyclé sont plus courtes et absorbent la teinture de manière moins uniforme, de sorte que la cohérence des nuances dépend davantage de la préparation et du mélange que de la recette de la couleur. Les options pratiques sont passées en revue dans cet article sur méthodes de teinture durables et leurs compromis .
Que mettre sur le bon de commande
Écrivez la classe de colorant, la méthode de test et la tolérance dans la commande, car tout ce qui reste ouvert sera optimisé pour le coût de la teinturerie plutôt que pour vos risques.
- Classe de colorant et référence CI pour chaque couleur, pas seulement un numéro Pantone
- Substrat, pourcentages de mélange et source de grège
- Méthodes de solidité avec seuils de réussite, par profondeur de couleur
- Tolérance de teinte en delta E CMC 2:1, plus les illuminants à vérifier
- Limites de pH et de pouvoir absorbant pour les produits préparés pour la teinture
- Liste des substances restreintes et sa date de version
- Échantillon de conservation par lot, conservé au moins douze mois
L’échantillon de rétention est l’assurance la moins chère de la liste. Lorsqu'une nouvelle commande arrive neuf mois plus tard et que la teinte dérive, un échantillon scellé de l'analyse en vrac originale règle le débat en dix minutes et indique au laboratoire quelle direction corriger.
Foire aux questions
Les teintures synthétiques sont-elles pires pour les textiles que les teintures naturelles ?
Pas intrinsèquement. Les colorants naturels nécessitent des mordants, varient en fonction de la récolte et reproduisent rarement une teinte à un delta E près. La différence environnementale vient du taux de fixation, de la charge en sel et du traitement des effluents, et non du fait que la molécule a été fabriquée dans une plante ou cultivée dans un champ.
Comment puis-je savoir si un tissu a été teint avec des colorants réactifs ou en cuve ?
Demandez au préalable le numéro CI sur la fiche technique du moulin. Un test ponctuel avec un agent de blanchiment dilué donne une indication sur le terrain, car la plupart des colorants de cuve y résistent, contrairement à de nombreux colorants réactifs, mais la lecture n'est pas définitive et ne doit pas être utilisée comme test contractuel.
Quelle tolérance de teinte est réaliste entre le trempage en laboratoire et le vrac ?
Delta E 1.0 ou mieux sur CMC 2:1 est réaliste pour les nuances unies de tons moyens sur le coton. Les noirs profonds, les nefs et les mélanges ont souvent besoin de 1,5, et la tolérance doit être mesurée en trois points sur la largeur plus la tête et la queue du lot.
Une commande groupée hors teinte peut-elle être reteinte ?
Parfois. Le fait de noircir la garniture est courant et généralement sans danger ; le décapage et la reteinture risquent une perte de résistance, un changement de poignée et un nouveau problème de métamérisme. Si la teinte disparaît mais que la solidité est déjà marginale, la reteinture améliore rarement la situation.
Produits connexes

-
- Address: N ° 8 Longxuan Road, Lijia Town, district de Wujin, Changzhou, Chine
- Phone: + 86-13301509168
- Email: [email protected]
- Liens rapides
- Produits
- SOUTIEN
- À PROPOS DE NOUS
- NOUVELLES
- FAQ
- CONTACTEZ-NOUS
- Être le premier à savoir
- Pour des offres et des dernières offres exclusives, inscrivez-vous en entrant votre adresse e-mail ci-dessous.
- Liens rapides
Certifications connexes: